

Profiel extrusieapparatuur
Profielen kunnen bestaan uit een enkel materiaal of meerdere materialen. Enkele materiaalprofielen gebruiken één extruder terwijl meerdere materiaalprofielen meer dan één extruder vereisen om materiaal in een centrale matrijs te voeren. Bij deze processen kunnen extruders met één of twee schroeven worden gebruikt. Machines met enkele schroef zijn gericht op gepelletiseerde materialen of toepassingen waarvoor minder echte menging vereist is. Extruders met dubbele schroef zijn meestal gericht op poedervormige materialen of waar intensiever mengen vereist is. Deze extruders kunnen verschillende groottes hebben, van een paar pond per uur output tot duizenden pond per uur output, afhankelijk van de toepassing.
Co-extrusie
Secundaire extruders worden "co-extruders" genoemd en kunnen ook verschillende groottes hebben, maar vallen normaal naar het kleinere uiteinde van het spectrum en zijn normaal gesproken kleiner dan de hoofdverwerkende extruders. Het aantal gebruikte co-extruders wordt alleen beperkt door de ruimte in de verwerkingslijn. Sommige processen kunnen vals spelen door dezelfde co-extruder te gebruiken voor meerdere toepassingsvereisten (zolang het vereiste materiaal identiek is, kan de co-extruder voor meer dan één locatie worden gebruikt. (Een voorbeeld hiervan zijn strepen aan de buitenkant van rietjes) Als de strips dezelfde kleur hebben, kan één machine voor alle strips worden gebruikt.) Co-extruders kunnen op de vloer worden gemonteerd of indien nodig boven de matrijskop worden opgehangen.
Matrijzengereedschap
Matrijsgereedschap is toepassingsspecifiek en kan een eenvoudige metalen plaat zijn met een gat erin waar het materiaal doorheen kan stromen, of een verfijnde affaire met meerdere componenten die is ontworpen voor geavanceerde stromingseigenschappen en nauwkeurige dimensionering. Matrijzen worden ofwel rechtstreeks op de hoofdextruder gemonteerd met de co-extruders erop aangesloten, of de matrijs bevindt zich op een vloerstandaard met extruders erop aangesloten. De Die-tooling is georiënteerd in een van de twee richtingen ten opzichte van de hoofdextruder. De aanwijzingen zijn "inline" en "crosshead". Het inline proces maakt gebruik van een stroom die de extruderrichting volgt en de matrijs is verbonden met stroom in de procesrichting. Het kruiskopproces gebruikt een stroom die onder een hoek staat met de stroom van de extruder. Voor profielextrusie zou dit een hoek van negentig graden met de stroming zijn. (Crosshead-processen zijn vereist voor elk product waarvoor een component in het extrudaat moet worden ingebracht voor het coaten. Zoals draad, producten met poedervorm, enz.
Stroomafwaartse apparatuur
Stroomafwaartse apparatuur wordt gescheiden in drie delen van het proces: 1) koelen / dimensioneren, 2) trekken, 3) knippen / wikkelen / opstijgen. Hieronder staan de belangrijkste uitrustingsstijlen om aan deze procesvereisten te voldoen.
Koel- / dimensioneringsapparatuur
Het onderdeel moet worden gekoeld om de gewenste vorm te behouden. Deze apparatuur valt in een paar subcategorieën. Sommige processen vereisen minimale impact om te werken. Anderen vereisen in dit stadium uitgebreide interactie om het gewenste product te bereiken. Koel- / dimensioneringsapparatuur valt in een paar typen:
Luchtafkoeling
Waterkoeling
Waterkoeling en vacuümafmetingen
Koelapparatuur

Luchtafkoeling
Het gebruik van lucht om onderdelen te koelen bestaat al lang. Tegenwoordig wordt het zelden gebruikt omdat het inefficiënt is en normaal gesproken lagere processnelheden vereist. Maar deze stijl van proces is meestal erg goedkoop, dus voor kortere runs en voor snelle installatie wordt het nog steeds effectief gebruikt. Het vereist ook geen dure tooling om effectief te werken. Sommige processors gebruiken eenvoudige klemmen en gebogen draad om het product in de juiste vorm te houden. Het luchtkoelrek is een eenvoudig frame, meestal met koelventilatoren, en eenvoudige platen en bevestigingen om mallen en vingers te monteren om op het onderdeel te duwen en het in de gewenste vorm te houden.
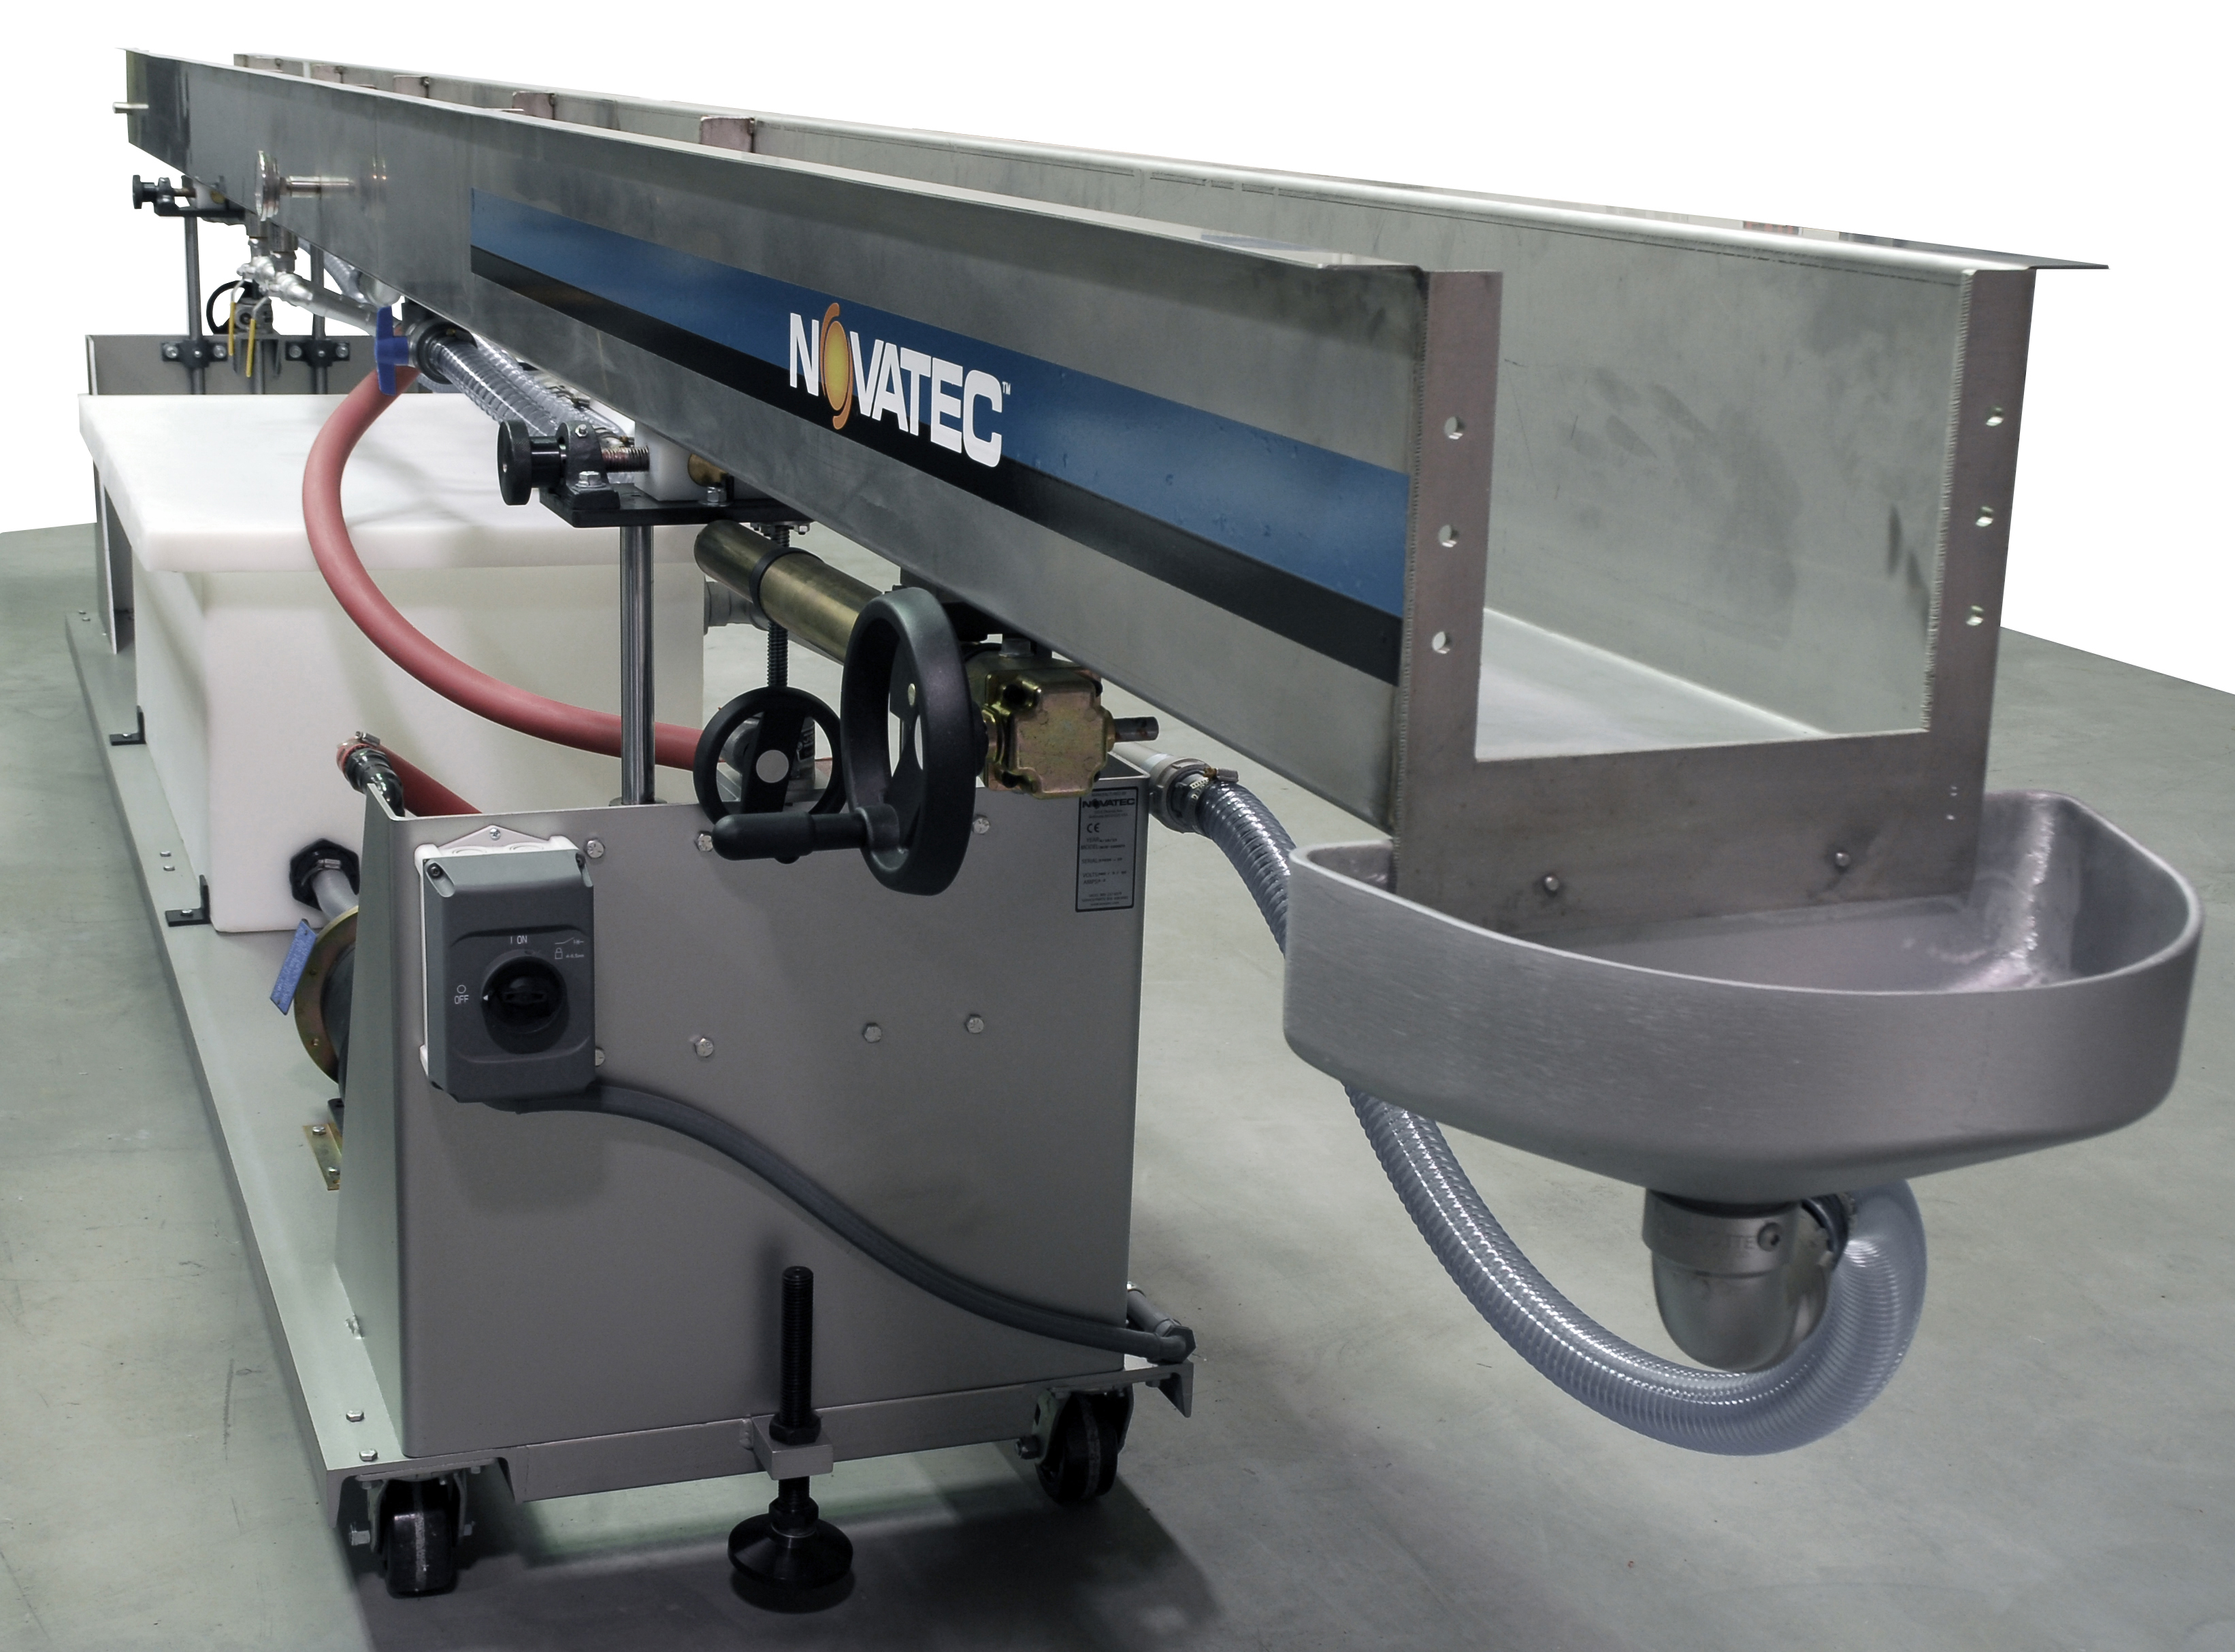
Waterkoeltank
De koeltank vereist een toevoer van koelwater. Dit kan op een paar manieren worden gedaan. Ofwel rechtstreeks vanuit het plantenwater of een gekoeld watersysteem naar de tank gebracht. Dit zou twee soorten koelsystemen kunnen gebruiken: 1) Een eenvoudige inlaat / uitlaat van het water door het proces zonder recirculatie in de tank, 2) Een recirculatiesysteem om het waterverbruik van de installatie te verminderen. Het recirculatiesysteem kan een warmtewisselaar gebruiken om scheiding van water van het centrale systeem of geen warmtewisselaar en het proceswater te maken dat samengaat met het koelwater. Het koelwater wordt vervolgens over het product gewassen terwijl het door de tank wordt getrokken. Een soort steun wordt meestal in de tank gemonteerd om het onderdeel vast te houden terwijl het wordt gekoeld door het water. Het water wordt ofwel vanuit meerdere richtingen op het onderdeel gesproeid om de uniformiteit van de koeling te helpen, of de tank wordt overspoeld met water zodat het onderdeel in het water wordt ondergedompeld terwijl het door de tank passeert. Sproeitanks bieden over het algemeen een efficiëntere koeling met de extra kosten en het onderhoud van de sproeikoppen. Gewoonlijk is meer dan één koeltank vereist om ervoor te zorgen dat het onderdeel voldoende wordt gekoeld en dimensionale stabiliteit behoudt zodra het de laatste tank in de leiding verlaat. De koelvereisten van een lijn kunnen 5 voet tot 250 voet of meer koeling vereisen om een goed product te bereiken.

Waterkoeling / vacuüm formaattank
Een dimensioneringstank is in wezen een koeltank met de mogelijkheid om het product tijdens het proces op maat te maken. Deze dimensionering wordt gedaan met behulp van een vacuümproces dat het product ondergaat in een verandering in de atmosfeer in de tank om holtes, rondheid, wanddikte en ware dimensionering te helpen behouden. De dimensionering gebeurt in een gesloten tanklichaam dat sterk genoeg is om niet onder hoog vacuüm in te storten of via een directe verbinding van de vacuümbron met het gereedschap via een verdeelstuk met meerdere verbindingspunten. Door de toevoeging van een vacuümpomp en het vereiste sanitair wordt een constante atmosfeer in de tank gehandhaafd. Het dimensioneren gebeurt met bijbehorend kalibratiegereedschap dat in of voorafgaand aan de tank is gemonteerd. Het handhaven van het vacuüm op een constant niveau vereist goede afdichtingen via de kalibratiegereedschappen, de afvoerafdichting, dekselafdichtingen, etc. Soms wordt dit geholpen met een waterslotkamer aan een of beide uiteinden van de tank. Grootte van tanktijden is gebaseerd op de verwerkingseisen en de vacuümlengte kan een klein deel van de tanklengte zijn of kan meerdere tanks in lijn vereisen om de vacuümtijd voor het proces te bereiken.

Waterkoelingskalibratietabel
Waterkoelingskalibratietabel
Een alternatieve configuratie voor waterkoeling is een maat- / kalibratietabel.
Een maat- of kalibratietabel is een apparaat zonder een watertanklichaam. Vacuüm- en watercomponenten zijn aanwezig en maken gebruik van spruitstukken met kleppoorten om aan te sluiten op een gereedschapset en een tanklichaam dat bovenop de tafel is geplaatst. Met deze verbindingen kan een grote verscheidenheid aan tooling- en tankconfiguraties worden gebruikt. Dit type proces wordt soms "nat / droog" genoemd omdat het u toestaat om water wel of niet te gebruiken in de gereedschapsconfiguraties. Grote raamprofielen worden meestal op dit type apparatuur uitgevoerd, omdat de tijd die nodig is om het gereedschap voor elk onderdeel uit een tank te plaatsen / verwijderen zeer lang is. Als het gereedschap in een speciale tank wordt gemonteerd die snel op het tafelblad kan worden geplaatst, is het veel efficiënter. Dit type apparatuur is meestal veel duurder dan een tank, dus het is geen goede optie voor de algemene processor.

Riemtrekker
trekken
De meeste extrusieprocessen vereisen een trekker om een product effectief te verwerken. De uitzonderingen zijn producten met pulstruding. Pul-truded producten duwen het product eigenlijk door de stroomafwaartse componenten. De balans heeft echter niet de materiële structurele integriteit om dit te doen. Als je erover denkt een touw in je hand te houden en iemand anders het uiteinde van het touw probeert te geven, trek je het uit je hand en stuur je het naar de andere persoon. Als die persoon niet reageert, wat gebeurt er dan? Het touw buigt snel naar de aarde en stapelt zich op aan je voeten. Extrusies zijn op dezelfde manier. Omdat ze meestal niet stijf genoeg zijn in gesmolten toestand om hun eigen gewicht te duwen, is een helpende hand nodig. De andere persoon reikte naar het touw en greep het naar zich toe. Om het touw van de grond te houden, moet de persoon spanning op het touw houden. Als ze verder van je af bewegen, vereist de kracht die nodig is om het touw te trekken terwijl het van de grond wordt gehouden, meer kracht. Om het proces in beweging te houden, heeft het extrudaat dus wat hulp van een trekker nodig om de spanning in het proces te handhaven. Het product gaat door de koelfase totdat het koel genoeg is om te trekken zonder het web te breken. Hoe langer de koellengte en hoe langer de lengte van het kalibratiegereedschap, hoe hoger de trekkracht die nodig is om het proces te handhaven. Nauwkeurigheid van de treksnelheid is ook van cruciaal belang. Het product verlaat de extruder met een gegeven pond per uur. Dat komt overeen met een gegeven lineaire snelheid op basis van productgewicht. Die snelheid moet nauwkeurig worden gehandhaafd of het gewicht en / of de kwaliteit van het product kan variëren en kan leiden tot een product dat niet aan de specificaties voldoet.
Trekkers zijn in verschillende typen gebouwd om aan de procesvereisten te voldoen. Sommige hiervan zijn: 1) Riem - algemene toepassingen en lage tot gemiddelde krachtvereisten, 2) vrijgemaakt - hogere trekkracht en onderdelen met vormen die in een normale riem zouden vervormen. Schoenplaatjes kunnen worden gevormd om te passen op de uitsteeksels van het product, 3) wiel - Goedkoop en gemakkelijk te gebruiken, maar nauwkeurigheid kan in twijfel worden getrokken vanwege slippen in de wielen en het gebruikte type motoraandrijving.
Zie details Over 2 "tot en met 6" trekkers voor kunststof profieluittreksels

Vliegmessnijder
Knip / spoel / neem af
Nadat het product zich bij de trekker bevindt, moet het voldoende worden afgekoeld om ermee te werken. Sommige producten worden nu op lengte gesneden. Sommige zijn opgerold los. Sommigen worden op een soort haspel gespoeld. Elk product heeft zijn eigen vereisten voor afwerking.
snijders
Sommige producten kunnen met een eenvoudig mes worden gesneden. Het onderdeel wordt meestal door een lagerset gevoerd om het georiënteerd te houden en om te helpen met de snijkwaliteit en toleranties. Terwijl het product door de bussen beweegt, wordt het mes geactiveerd. Dit is meestal een roterende arm of wiel waarop het mes is gemonteerd. Het mes wordt door het product geleid om het naar wens te snijden. Het type mes, de configuratie, de invalshoek, de maat van de bus, de ruimte tussen de bussen voor het mes om door te bewegen, en nog veel meer zullen de kwaliteit en tolerantie van het gesneden product bepalen. Veel snijplotters werken in meerdere modi zodat de processor ze voor verschillende producten kan gebruiken. Er zijn twee soorten snijmodi - op aanvraag - (dit betekent dat de snijder wordt geactiveerd door een signaal en elke keer dat de snede nodig is, roteert de snijbladarm door het product en product één snede. De bediening kan via een timer, optische sensor, fysieke vlagschakelaar, encoderwiel, enz.). Continu - (dit type snede maakt gebruik van de mesarm die met een continue gegeven snelheid roteert en het product met een constante snelheid door de bussen wordt bewogen om een snijlengte te bereiken. Dit wordt meestal gebruikt voor zeer korte delen of zeer hoge lijnsnelheden. Enkele en meerdere bladen kunnen op de arm / het wiel worden gebruikt om indien nodig een nog hogere snijsnelheid te bereiken).
Deze snijders kunnen op verschillende manieren worden bediend. Sommige snijders in oude stijl werken met een koppeling die het mes door het onderdeel klapt. Sommige gebruiken directe AC-motoren om de mesarm te laten draaien. Moderne snijders gebruiken normaal servomotoren met of zonder tandwielreductoren om het product te snijden.
Andere snijmachines maken gebruik van een mes in guillotinestijl dat is aangesloten op luchtcilinders of motoren. Dit wordt gebruikt voor producten waarvoor meer nodig is dan een mesvormige snijder zoals hierboven beschreven en waarvoor spanen zonder snippers nodig zijn.
Krijg details over snijders voor diameters van 2 "tot 5" en profielen tot 4,5 "x 7,5"

Opgesneden zaag
Zagen
Sommige producten zullen niet zagen met messen zoals hierboven beschreven en vereisen een zaag met roterende messen. De zaag is normaal vereist voor dikkere, stijve producten (zware wandvormen, buizen, stijve materialen zoals RPVC of materialen die vatbaar zijn voor barsten bij het zagen van messen). Zagen zijn verkrijgbaar in een paar verschillende configuraties. Voor gebruik in lijn met het proces hebben de zagen een reizende tafel nodig. Hierdoor kan de snijcyclus de voorwaartse beweging van het product tijdens het proces niet onderbreken.
Er zijn twee soorten reizende zagen:
1) Pneumatisch - dit vereist het gebruik van pneumatische cilinders om te "assisteren" bij de tafelbeweging via het product dat opgesloten zit tussen de tafel en de klem.
2) Servo - dit is tegenwoordig de meest populaire stijl en maakt gebruik van een servomotor en een mechanisme om de tafel te verplaatsen (dit mechanisme kan een riem, balschroef, enz. Zijn). De servo-tafelbeweging is nauwkeuriger omdat het product niet hoeft te worden geklemd om de tafel te verplaatsen.
Er zijn verschillende zaagstijlen te zien bij extrusiebewerkingen:
1) Up-cut - dit zijn de meest gebruikte zagen. Het mes bewoog tijdens de snede van onder het product naar boven. Het mes ze keert terug onder het product. Deze stijl vereist een klemmechanisme om correct te werken. Voorafgaand aan de start van de snijcyclus, klemt de klem het product tegen de tafel. Deze actie is vereist omdat het mes anders het product tijdens de snede zou optillen, wat een slechte snijkwaliteit en nauwkeurigheid zou kunnen veroorzaken. Opgezaagde zagen worden alleen beperkt door de bladdiameter die onder de tafel past.
2) Crosscut - Deze stijl wordt meestal gebruikt wanneer het product breder is dan een normale upcut-zaag aankan. (Vereist een mes met een zo grote diameter dat het niet onder de tafel past op de vereiste middellijnhoogte van de lijn). Er zijn een paar soorten afkortzagen in gebruik. Sommigen gebruiken een mes dat begint onder het tafeloppervlak en het mes beweegt omhoog en vervolgens over. Bij deze stijl kan het mes omhoog komen en door het product gaan en dan over het product terugkeren OF het mes kan het product kruisen en omlaag gaan onder de tafel om terug te keren. Sommigen gebruiken een mes dat zich over het tafeloppervlak bevindt en gaan gewoon over het product.
3) Downcut / Chop - Deze zagen gebruiken meestal kleinere messen en hebben een kleinere capaciteit.

Planetaire Zaag
Planetaire frezen / zagen
Sommige ronde producten kunnen snijders / zagen met planetaire stijl gebruiken. Deze maken gebruik van een snijgereedschap dat rond het buitenoppervlak van het product roteert en snijdt met verschillende snijgereedschappen: 1) Gereedschap met draaibankstijl - Een klein snijbit is in de roterende kop gemonteerd en verwijdert materiaal terwijl het snijdt vergelijkbaar met een draaibanksnijding . 2) Zaagblad - sommige hebben een zaagmotor gemonteerd op de roterende kop met een getand blad. Dit verwijdert ook materiaal terwijl het snijdt. 3) Afscheidingswiel - deze stijl maakt gebruik van een snijwiel dat vergelijkbaar is met een pizzasnijder en in het product wordt gestoken en het product scheidt terwijl het dieper in het product komt. Er worden geen chips gemaakt met deze stijl en hebben de voorkeur vanwege dit gebrek aan chips. Het nadeel van het gebruik van dit soort zagen zijn de machinekosten en de vereiste van constante aandacht en "tweaken" om ze goed te laten snijden.

Take Off Transportband
transportbanden
Het is typisch om een soort transportband te hebben om de onderdelen te nemen nadat ze door de zaag of snijder zijn gesneden naar waar ze zijn verpakt. Anders zouden de onderdelen niet langer worden geduwd of getrokken, zodat ze achteruit gaan naar de snijder of zaag en problemen veroorzaken. Deze worden normaal gebruikt op meer flexibele producten. Dit is over het algemeen een zeer eenvoudige transportband die iets sneller loopt dan de lijnsnelheid van het onderdeel.

Coreless Coiler
Winder / Coiler
Voor kleine of flexibele onderdelen is het vaak wenselijk om het onderdeel op te winden of op te rollen voor opslag totdat een secundaire bewerking kan worden uitgevoerd. Sommige producten worden in deze configuratie verkocht zodat de klant de secundaire bewerking kan toepassen. Er worden hier twee soorten machines gebruikt. Coilers en winders: 1) Coilers - Coiling maakt gebruik van een machine met een doornset die doorgaans uitzetbaar is en het product direct op deze doornen wordt gewikkeld. Tijdens het wikkelproces worden de doornen in hun volledig uitgebreide configuratie geplaatst om op te rollen. Wanneer de juiste lengte is opgerold, klappen de doornen in om verwijdering van het product mogelijk te maken. Winders - Wikkelen is vergelijkbaar met spoelen, behalve dat er een draaispoel / haspel op de winder is gemonteerd over een enkele as die is verbonden om de spoel / haspel aan te drijven.
Winders / Coilers zijn verkrijgbaar in verschillende configuraties, van zeer eenvoudige configuraties met één station tot een volledig automatisch dubbel station met automatisch knippen en overbrengen en omwikkelen of banding. De machines met een enkel station zouden normaal handmatig bediende machines zijn (operator zou de spoel monteren of het product op de doornen verbinden met de spoel. Wanneer het klaar was met het verpakken van de vereiste lengte, sneed de operator het product, verwijder de spoelen of spoel en start Het dubbele station machines kunnen handmatig worden bediend als de enkele as, of hebben verschillende niveaus van automatisering tot volledig automatisch waarbij de operator alleen nieuwe spoelen hoeft te monteren en het eindproduct te verwijderen.